
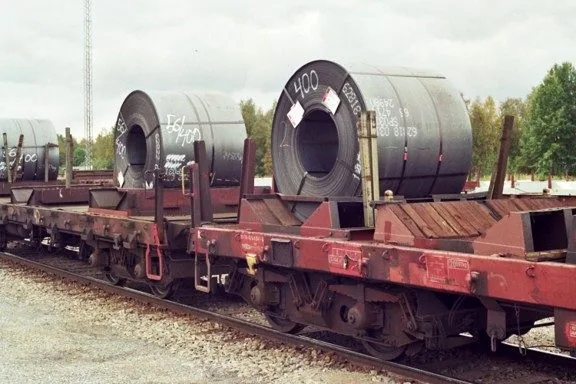
واحدهای تولیدی که با ورق استیل کار میکنند، اغلب میان خرید یکجای مواد و تأمین مرحلهای مردد میمانند. این گزارش توضیح میدهد چرا پاسخ این پرسش از شناخت مصرف واقعی خط تولید شروع میشود؛ اینکه کدام اقلام ثابتاند و کدام به سفارش وابسته. مزیتها و هزینههای پنهان هر دو روش، از نقدینگی و شرایط انبار تا یکنواختی کالا و زمان هماهنگی، بررسی شده و نشان داده میشود که اعلام ناقص مشخصات مانند گرید، ضخامت، ابعاد و نوع سطح، یکی از پرهزینهترین خطاهای تأمین است. پیشنهاد عملی گزارش، ترکیب هوشیارانه دو روش بر پایه دادههای مصرف است.
رپرتاژ آگهی: در بسیاری از کارگاهها و کارخانههایی که با استنلس استیل کار میکنند، تصمیم خرید ورق زیر فشار گرفته میشود. یا خط تولید منتظر مواد است، یا سفارش تازهای رسیده و باید زودتر شروع شود. در چنین وضعیتی، پرسشی که کمتر با حوصله به آن فکر میشود این است که مواد اولیه را یکجا تأمین کنیم یا در چند نوبت.
پاسخ این پرسش در یک عدد خلاصه نمیشود. خرید یکجا و خرید مرحلهای هر کدام منطق خودشان را دارند و هر کدام هزینههایی هم دارند که روی فاکتور دیده نمیشوند. آنچه تصمیم را درست یا نادرست میکند، شناخت دقیق الگوی مصرف خط تولید است، نه حدس زدن درباره آینده بازار.
نقطه شروع: مصرف واقعی خط تولید
پیش از هر مقایسهای باید روشن باشد که در هر دوره تولید، چه مقدار ورق، با چه گرید، چه ضخامت و چه ابعادی مصرف میشود. بسیاری از واحدهای تولیدی این عدد را تقریبی میدانند و مثلاً میگویند «ماهی چند تن ورق ۳۰۴ مصرف داریم». اما وقتی همین مصرف به تفکیک ضخامت و ابعاد بررسی میشود، اغلب معلوم میشود بخش بزرگی از آن به یکی دو مشخصه ثابت مربوط است و بقیه سفارشها پراکندهاند.
این تفکیک اهمیت زیادی دارد. ورقی که در همه محصولات مشترک است و هر ماه مصرف میشود، با ورقی که فقط برای یک سفارش خاص لازم است، به یک شکل خریده نمیشود. اولی میتواند در حجم بیشتری تأمین شود و دومی معمولاً بهتر است همزمان با همان سفارش خریداری شود.
در این محاسبه، پرت برش را هم نباید فراموش کرد. مصرف واقعی یک خط تولید فقط وزن قطعات نهایی نیست؛ تکههایی که پس از برش باقی میمانند و دوباره قابل استفاده نیستند، بخشی از مصرفاند. اگر ابعاد ورق با اندازه قطعات هماهنگ نباشد، همین پرت میتواند عدد مصرف را بهطور محسوسی بالا ببرد.
نکته دیگر، پایداری طراحی محصول است. اگر قرار است طی چند ماه آینده ضخامت یک قطعه تغییر کند، ابعاد یک محصول بازطراحی شود یا مشتری اصلی سفارش خود را تغییر دهد، خرید یکجای مواد برای کل دوره ممکن است به انبار شدن ورقی منجر شود که دیگر جایی در خط تولید ندارد.
خرید یکجا؛ برای چه واحدهایی منطقی است؟
خرید یکجا بیشتر برای واحدهایی معنا دارد که محصولشان استاندارد است و مصرفشان قابل پیشبینی. در این حالت، تأمین مواد برای یک دوره طولانیتر چند مزیت روشن دارد. خط تولید به رفتوآمدهای مکرر تأمین وابسته نمیشود، برنامهریزی کارگاه سادهتر میشود و مواد مصرفی از یک محموله یکسان تأمین میشود. این یکنواختی در محصولاتی که ظاهر سطح یا رفتار ورق هنگام خمکاری و شکلدهی اهمیت دارد، موضوع کماهمیتی نیست.
خرید در حجم بالاتر گاهی امکان گفتوگوی بهتری درباره شرایط تأمین را هم فراهم میکند؛ هرچند این موضوع به تأمینکننده، موجودی بازار و مشخصات کالا بستگی دارد و نمیتوان آن را قاعدهای ثابت دانست.
این مزیتها اما بیهزینه نیستند. خرید یکجا یعنی بخشی از سرمایه در گردش برای مدتی به شکل ورق در انبار میماند. ورق استیل هم با وجود مقاومتش در برابر زنگزدگی، نسبت به شرایط نگهداری بیتفاوت نیست. رطوبت، تماس مستقیم با ورقهای فولاد معمولی، گردوغبار کارگاه و جابهجاییهای مکرر میتوانند روی سطح ورق اثر بگذارند و در محصولاتی که ظاهرشان دیده میشود، دردسرساز شوند.
خرید مرحلهای؛ هزینهای که روی فاکتور نمیآید
در مقابل، خرید مرحلهای فشار کمتری به نقدینگی وارد میکند و انعطاف بیشتری برای تغییر طراحی یا سفارشها باقی میگذارد. واحدهایی که سفارشهای متنوع و پروژهای دارند، معمولاً به همین روش نزدیکترند.
هزینه این روش بیشتر در زمان و هماهنگی خودش را نشان میدهد. هر نوبت خرید یعنی یک دور دیگر استعلام، بررسی مشخصات، هماهنگی تحویل و کنترل کالا. اگر برنامهریزی ضعیف باشد، ممکن است خط تولید درست زمانی که سفارش مهمی در جریان است، منتظر مواد بماند.
برخی کارخانهها برای کاهش این ریسک، برای اقلام اصلی یک «نقطه سفارش» تعریف میکنند؛ یعنی حداقل موجودیای که وقتی انبار به آن میرسد، خرید بعدی آغاز میشود. این عدد باید با توجه به زمانی که معمولاً از استعلام تا تحویل طول میکشد تعیین شود، نه بر اساس عادت یا حدس. نقطه سفارشی که خیلی پایین تعریف شود، خط تولید را در معرض توقف قرار میدهد و نقطهای که خیلی بالا باشد، عملاً خرید مرحلهای را به خرید یکجا تبدیل میکند.
مسئله دیگر، یکنواختی کالاست. وقتی ورق در چند نوبت و گاه از چند منبع تأمین میشود، احتمال تفاوت در نوع سطح، برند یا تلرانس ابعادی بیشتر میشود. این تفاوتها شاید در یک قطعه پنهان صنعتی به چشم نیایند، اما در محصولی که سطح استیل بخشی از ظاهر آن است، بهسرعت دیده میشوند.
مشخصات ناقص؛ پرهزینهترین خطای تأمین
فارغ از اینکه خرید یکجا انجام شود یا مرحلهای، بخش مهمی از هزینههای پنهان تأمین از جایی شروع میشود که مشخصات کالا ناقص اعلام میشود. عبارت «ورق استیل یک میل» برای خریدار شاید روشن به نظر برسد، اما برای تأمینکننده هنوز چند پرسش بیجواب دارد: کدام گرید؟ شیت یا رول؟ چه ابعادی؟ چه نوع سطحی؟ چه مقدار؟
هر کدام از این متغیرها میتواند کالای متفاوتی را رقم بزند. ورقی با ضخامت درست اما ابعاد نامناسب، پرت برش را بالا میبرد. ورقی با گرید درست اما سطح نامناسب، ممکن است برای قطعهای که در معرض دید است قابل استفاده نباشد. ورقی هم که گریدش متناسب با محیط کار انتخاب نشده، هزینهاش را چند ماه بعد و در قالب خرابی یا تعویض قطعه نشان میدهد.
به همین دلیل واحدهایی که تأمین ورق استیل را جدیتر مدیریت میکنند، معمولاً برای هر قلم مصرفی یک برگه مشخصات ثابت دارند: گرید، ضخامت، ابعاد، نوع سطح، شکل عرضه و مقدار تقریبی مصرف. همین برگه در هر نوبت خرید به تأمینکننده اعلام میشود و جلوی بسیاری از سوءتفاهمها را میگیرد.
نقدینگی و انبار؛ دو کفه یک ترازو
انتخاب میان خرید یکجا و مرحلهای، در عمل به توازن میان دو محدودیت برمیگردد: نقدینگی و فضای نگهداری.
واحدی که سرمایه در گردش محدودی دارد، اگر بخش زیادی از آن را صرف مواد کند، ممکن است در پرداخت دستمزد، خرید اقلام دیگر یا پذیرش سفارش تازه به مشکل بخورد. از سوی دیگر، واحدی که انبار مناسبی ندارد، حتی با نقدینگی کافی هم نباید بیش از ظرفیت نگهداری اصولی خرید کند. ورقی که در محیط نامناسب انبار شود، ممکن است پیش از رسیدن به خط تولید بخشی از ارزش خود را از دست بدهد.
میان این دو، یک پرسش ساده کمککننده است: اگر موادی که امروز میخریم سه ماه دیگر هنوز در انبار باشد، چه هزینهای برای ما دارد؟ پاسخ صادقانه به این پرسش، معمولاً سقف منطقی خرید یکجا را مشخص میکند.
یک مسیر میانه
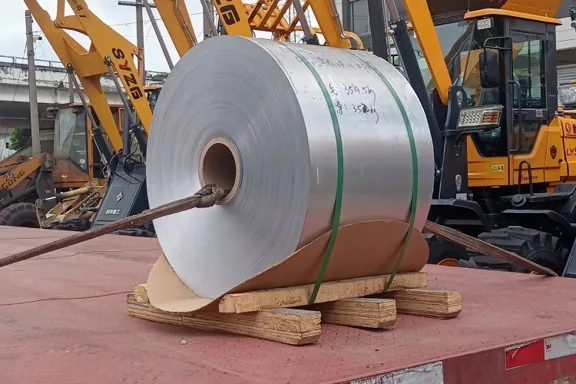
در بسیاری از کارخانهها، راه عملیتر ترکیب این دو روش است. اقلام پرمصرف و ثابت، که در تمام دوره تولید به آنها نیاز است، در حجم بیشتری تأمین میشوند و اقلام خاص یا وابسته به سفارش، همزمان با همان سفارش خریداری میشوند.
این رویکرد یک پیششرط دارد: اطلاعات مصرف باید ثبت شود. بدون سابقه مصرف واقعی، جدا کردن اقلام ثابت از اقلام پروژهای عملاً به حدس تبدیل میشود. حتی یک جدول ساده که مصرف ماهانه هر گرید و ضخامت را نشان دهد، پس از چند دوره به ابزار مفیدی برای تصمیمگیری تبدیل میشود.
بازبینی دورهای هم اهمیت دارد. ترکیب محصولات یک کارخانه ثابت نمیماند و ممکن است ورقی که روزی کممصرف بود، با ورود یک محصول تازه به قلم اصلی تبدیل شود. برنامه تأمینی که هر چند ماه یکبار بازنگری نشود، کمکم از واقعیت خط تولید فاصله میگیرد.
پیش از تماس با تأمینکننده
هر روشی که انتخاب شود، کیفیت گفتوگو با تأمینکننده نتیجه را تعیین میکند. اعلام دقیق گرید، ضخامت، ابعاد، نوع سطح و مقدار موردنیاز، هم زمان استعلام را کوتاهتر میکند و هم امکان مقایسه منصفانه میان پیشنهادها را فراهم میکند. اگر درباره انتخاب گرید یا ابعاد مناسب تردید وجود دارد، بهتر است پیش از قطعی کردن خرید، کاربرد قطعه و شرایط محیط کار با کارشناس فروش در میان گذاشته شود تا ورق متناسب با نیاز واقعی تولید انتخاب شود.
تأمین مواد اولیه بیش از آنکه یک خرید ساده باشد، بخشی از برنامهریزی تولید است. واحدی که مصرف خود را میشناسد، مشخصات را دقیق اعلام میکند و سقف موجودی خود را میداند، میتواند از هر دو روش خرید آگاهانه استفاده کند؛ بیآنکه خط تولید یا نقدینگیاش قربانی تصمیمهای شتابزده شود.
تولید محتوای بخش «وب گردی» توسط این مجموعه صورت نگرفته و انتشار این مطلب به معنی تایید محتوای آن نیست.