

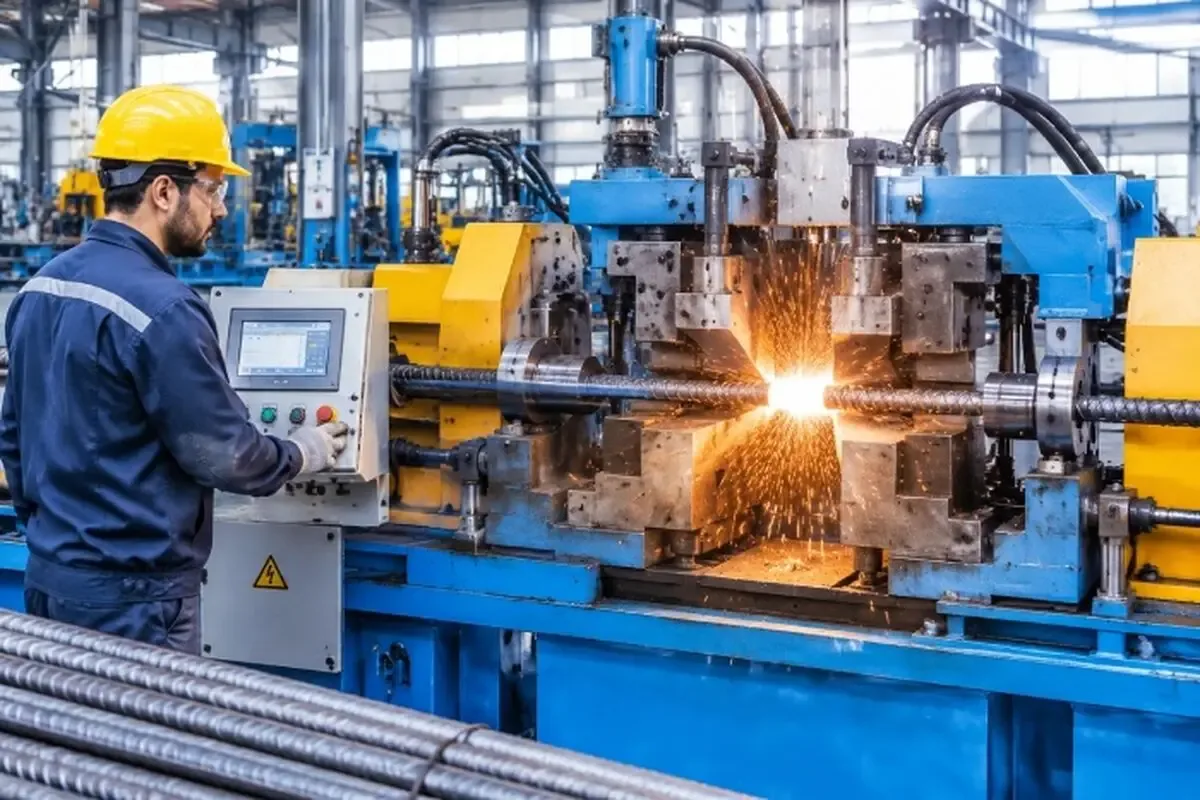
در صنایع مفتولی، سیم و کابل، تولید زنجیر، ساخت قطعات فلزی و بسیاری از فرایندهای شکلدهی، اتصال دو سر قطعه باید بهگونهای انجام شود که استحکام و پیوستگی موردنیاز حفظ شود. اگر اتصال در میانه فرایند تولید ضعیف باشد، ممکن است هنگام کشش، خمکاری، شکلدهی یا عملیات بعدی دچار شکست شود و بخشی از مواد اولیه و زمان تولید هدر برود. دستگاه جوش سر به سر برای اتصال انتهای دو قطعه در امتداد یکدیگر به کار میرود و در صورت انتخاب و تنظیم صحیح، میتواند راهکاری مناسب برای بسیاری از کاربردهای صنعتی باشد. در این مقاله، اصول عملکرد جوش سر به سر، کاربردهای صنعتی، معیارهای انتخاب دستگاه و روشهای ارزیابی کیفیت اتصال را بررسی میکنیم تا انتخاب تجهیزات بر پایه نیاز واقعی تولید انجام شود.
در صنایع مفتولی، سیم و کابل، تولید زنجیر، ساخت قطعات فلزی و بسیاری از فرایندهای شکلدهی، اتصال دو سر قطعه باید بهگونهای انجام شود که استحکام و پیوستگی موردنیاز حفظ شود. اگر اتصال در میانه فرایند تولید ضعیف باشد، ممکن است هنگام کشش، خمکاری، شکلدهی یا عملیات بعدی دچار شکست شود و بخشی از مواد اولیه و زمان تولید هدر برود. دستگاه جوش سر به سر برای اتصال انتهای دو قطعه در امتداد یکدیگر به کار میرود و در صورت انتخاب و تنظیم صحیح، میتواند راهکاری مناسب برای بسیاری از کاربردهای صنعتی باشد. در این مقاله، اصول عملکرد جوش سر به سر، کاربردهای صنعتی، معیارهای انتخاب دستگاه و روشهای ارزیابی کیفیت اتصال را بررسی میکنیم تا انتخاب تجهیزات بر پایه نیاز واقعی تولید انجام شود.
در صنایع مفتولی، سیم و کابل، تولید زنجیر، ساخت قطعات فلزی و بسیاری از فرایندهای شکلدهی، اتصال دو سر قطعه باید بهگونهای انجام شود که استحکام و پیوستگی موردنیاز حفظ شود. اگر اتصال در میانه فرایند تولید ضعیف باشد، ممکن است هنگام کشش، خمکاری، شکلدهی یا عملیات بعدی دچار شکست شود و بخشی از مواد اولیه و زمان تولید هدر برود. به همین دلیل، انتخاب روش اتصال و تجهیزات مناسب، فقط یک تصمیم فنی ساده نیست؛ بلکه میتواند بر کیفیت محصول نهایی، میزان ضایعات و بهرهوری خط تولید اثر بگذارد. دستگاه جوش سر به سر برای اتصال انتهای دو قطعه در امتداد یکدیگر به کار میرود و در صورت انتخاب و تنظیم صحیح، میتواند راهکاری مناسب برای بسیاری از کاربردهای صنعتی باشد.
بااینحال، هر دستگاه جوش سر به سر برای تمام مواد، قطرها و شرایط کاری مناسب نیست. جنس قطعه، سطح مقطع، میزان تولید، نوع فرایند و الزامات استحکام اتصال باید پیش از انتخاب بررسی شوند. دستگاهی که برای سیمهای نازک طراحی شده است، الزاماً نمیتواند نیاز یک خط تولید مفتول ضخیم یا قطعات با سطح مقطع متفاوت را برآورده کند. در این مقاله، اصول عملکرد جوش سر به سر، کاربردهای صنعتی، معیارهای انتخاب دستگاه و روشهای ارزیابی کیفیت اتصال را بررسی میکنیم تا انتخاب تجهیزات بر پایه نیاز واقعی تولید انجام شود.
دستگاه جوش سر به سر چیست و چگونه کار میکند؟
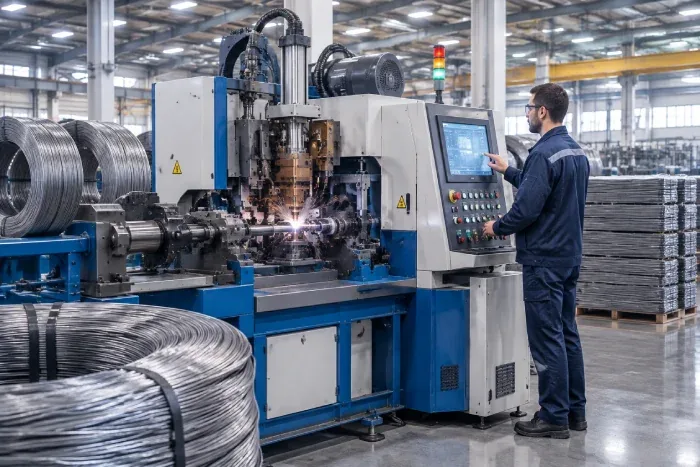
جوش سر به سر روشی برای اتصال دو انتهای قطعه در امتداد یکدیگر است. بسته به نوع دستگاه و فرایند، اتصال میتواند با استفاده از گرمای مقاومتی و اعمال فشار یا با روشهای تخصصی دیگر انجام شود. در جوش سر به سر مقاومتی، دو سر قطعه در موقعیت مناسب قرار میگیرند و جریان الکتریکی، گرمای لازم را در ناحیه اتصال ایجاد میکند. سپس با اعمال نیروی مناسب، اتصال شکل میگیرد. جزئیات فرایند به طراحی دستگاه، جنس قطعه و دستورالعمل تولید وابسته است.
در این روش، همراستایی دو سر قطعه اهمیت زیادی دارد. اگر انتهای سیم یا مفتول بهدرستی در گیرهها قرار نگیرد، ممکن است اتصال نامتقارن ایجاد شود یا کیفیت آن در تمام سطح مقطع یکنواخت نباشد. فشار، جریان، زمان و وضعیت سطح قطعات نیز بر نتیجه اثر میگذارند. بنابراین عملکرد مناسب دستگاه تنها به توان الکتریکی وابسته نیست؛ ساختار گیرهها، سیستم اعمال نیرو، دقت تنظیمات و شرایط نگهداری نیز در کیفیت اتصال نقش دارند.
مهمترین کاربردهای دستگاه جوش سر به سر در صنعت
یکی از کاربردهای شناختهشده این فناوری، اتصال سیم و مفتول در فرایندهای تولید و شکلدهی فلزات است. در بعضی خطوط تولید، لازم است انتهای دو قطعه به یکدیگر متصل شود تا فرایند بعدی بدون وقفه ادامه پیدا کند. در چنین شرایطی، اتصال مناسب میتواند به کاهش توقف خط و استفاده بهتر از مواد اولیه کمک کند. البته امکان استفاده از جوش سر به سر به جنس، قطر و خواص مکانیکی ماده بستگی دارد و باید با مشخصات فنی دستگاه و الزامات محصول مطابقت داشته باشد.
در صنایع سیم و کابل نیز ممکن است در مراحل مشخصی از تولید، اتصال انتهای هادی فلزی موردنیاز باشد. بااینحال، اتصال هادی با اتصال سیم یا مفتول مورد استفاده در سایر صنایع یکسان نیست و باید الزامات الکتریکی، مکانیکی و استانداردهای محصول بهطور جداگانه بررسی شوند. در تولید قطعات فلزی، ساخت برخی اجزای حلقوی یا فرایندهای مبتنی بر مفتول نیز ممکن است از این روش بهره ببرند. نوع ماده، شرایط عملیات بعدی و حساسیت محصول تعیین میکنند که کدام روش اتصال مناسبتر است.
تفاوت جوش سر به سر با سایر روشهای اتصال
جوش سر به سر برای اتصال دو انتهای قطعه در امتداد یکدیگر طراحی شده است. در مقابل، روشهایی مانند جوش نقطهای معمولاً برای اتصال قطعات در نقاط مشخص و در محل تماس آنها استفاده میشوند. در جوش نقطهای، هدف ایجاد اتصال در یک یا چند نقطه از قطعات است؛ اما در جوش سر به سر، هدف پیوستگی دو انتهای قطعه در محل اتصال است. به همین دلیل، ساختار دستگاه، نوع گیرهها و نحوه اعمال نیرو در این دو روش میتواند تفاوت داشته باشد.
روشهای مکانیکی مانند اتصال با بست یا اتصالات پیچی نیز ممکن است در برخی کاربردها استفاده شوند، اما این روشها الزاماً از نظر ابعاد، استحکام، سرعت اجرا یا رفتار قطعه مشابه جوش نیستند. انتخاب روش اتصال باید بر اساس کاربرد نهایی، جنس قطعات، نیروی واردشده در زمان استفاده و الزامات کنترل کیفیت انجام شود. مقایسه روشها بدون توجه به شرایط عملیاتی، ممکن است به تصمیمی منجر شود که در ظاهر ساده و کمهزینه است، اما در فرایند تولید مشکلاتی ایجاد میکند.
هنگام خرید دستگاه جوش سر به سر چه مشخصاتی را بررسی کنیم؟
اولین مرحله، تعیین جنس و ابعاد قطعات است. فولادهای مختلف، فلزات غیرآهنی و آلیاژهای گوناگون رفتار یکسانی در برابر گرما و فشار ندارند. همچنین قطر سیم یا مفتول و سطح مقطع قطعه، بر ظرفیت موردنیاز دستگاه اثر میگذارد. بنابراین پیش از بررسی مدلهای موجود، باید دامنه مواد و ابعاد مورد استفاده در خط تولید مشخص شود. اگر دستگاه برای چند محصول متفاوت استفاده میشود، باید محدوده کاربرد آن برای تمام محصولات موردنظر بررسی شود.
دومین معیار، ظرفیت کاری دستگاه است. توانایی انجام اتصال در شرایط واقعی به مجموعهای از مشخصات وابسته است و نباید تنها از روی یک عدد اسمی درباره آن تصمیم گرفت. نوع سیستم کنترل، محدوده تنظیم پارامترها، نیروی اعمالی و چرخه کاری باید با حجم تولید هماهنگ باشند. اگر دستگاه قرار است در چند شیفت کاری استفاده شود، پایداری عملکرد و امکان انجام سرویسهای دورهای نیز اهمیت بیشتری پیدا میکند.
سومین معیار، ساختار گیرهها و سیستم نگهدارنده قطعه است. گیرهها باید قطعات را بهدرستی مهار کنند و امکان همراستایی مناسب دو انتها را فراهم سازند. طراحی نامناسب گیرهها میتواند تنظیم قطعه را دشوار کند یا موجب تکرار خطا در اتصال شود. در کنار این موارد، سهولت تنظیم، دسترسی به قطعات یدکی، آموزش اپراتور و پشتیبانی فنی از سوی سازنده نیز باید بررسی شوند.
در مرحله بررسی محصولات، مقایسه دستگاه جوش سر به سر بر اساس جنس و قطر قطعه، ظرفیت کاری، سیستم اعمال نیرو، امکانات کنترل و خدمات پس از فروش، به انتخاب دقیقتر کمک میکند. بهتر است پیش از سفارش، نمونه قطعه واقعی در اختیار سازنده قرار گیرد تا تناسب دستگاه با فرایند موردنظر بررسی شود. این کار بهویژه زمانی اهمیت دارد که اتصال باید استحکام مشخصی داشته باشد یا قطعه پس از جوشکاری تحت کشش و شکلدهی قرار گیرد.
جدول معیارهای انتخاب دستگاه جوش سر به سر
| معیار | موارد قابل بررسی | اهمیت در انتخاب |
| جنس قطعه | نوع فلز و ویژگیهای ماده | تعیین سازگاری روش جوشکاری |
| قطر یا سطح مقطع | ابعاد قطعات قابل اتصال | تعیین ظرفیت موردنیاز |
| سیستم گیره | نحوه مهار و همراستایی دو سر قطعه | کاهش خطای اتصال |
| سیستم کنترل | امکان تنظیم پارامترهای فرایند | کمک به تکرارپذیری کیفیت |
| چرخه کاری | توانایی کار در حجم تولید موردنیاز | کاهش توقفهای ناخواسته |
| نگهداری | دسترسی به قطعات و خدمات فنی | مدیریت هزینههای عملیاتی |
| آزمون اتصال | امکان ارزیابی نمونههای تولیدی | اطمینان از تناسب دستگاه با محصول |
این معیارها باید بهصورت همزمان بررسی شوند. دستگاهی که ظرفیت بالایی دارد اما با ابعاد قطعه یا روش تولید هماهنگ نیست، الزاماً بهترین انتخاب نخواهد بود. از سوی دیگر، دستگاهی با امکانات کنترلی سادهتر ممکن است برای فرایندی مشخص کاملاً کافی باشد. هدف اصلی، انتخاب تجهیزی است که نیاز تولید را با کیفیت قابلقبول و هزینه منطقی پوشش دهد.
چگونه کیفیت جوش سر به سر را ارزیابی کنیم؟
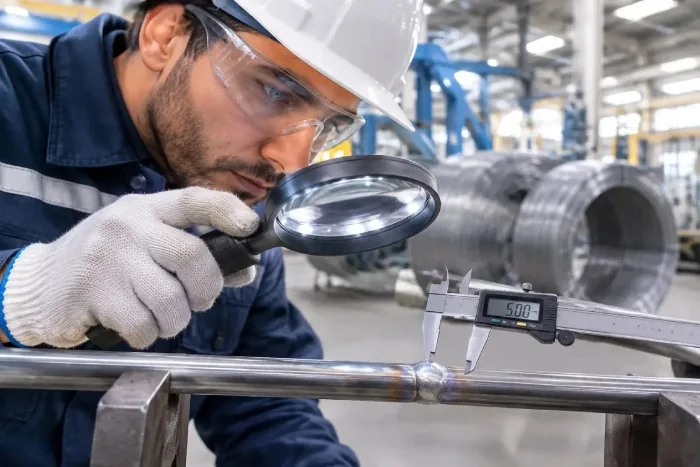
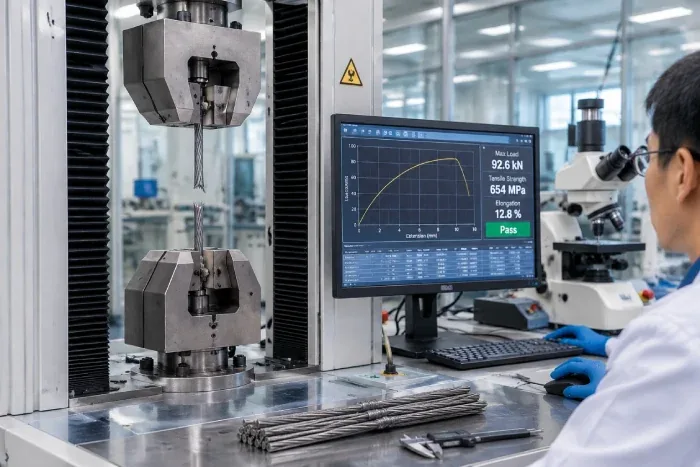
کیفیت اتصال باید با توجه به کاربرد نهایی قطعه بررسی شود. ظاهر اتصال میتواند اطلاعات اولیهای درباره همراستایی، یکنواختی و برخی عیوب قابل مشاهده ارائه دهد، اما بررسی ظاهری بهتنهایی برای تمام کاربردها کافی نیست. در محصولاتی که اتصال تحت کشش، خمکاری یا نیروهای تکراری قرار میگیرد، آزمون مکانیکی مناسب ممکن است ضروری باشد. نوع آزمون باید بر اساس جنس قطعه، استاندارد محصول و شرایط واقعی استفاده تعیین شود.
یکی از عوامل مهم در کیفیت، آمادهسازی مناسب انتهای قطعات است. وجود آلودگی، زنگزدگی یا شرایط نامناسب سطح میتواند بر فرایند اثر بگذارد. همچنین تنظیم نادرست جریان، زمان یا فشار ممکن است باعث ایجاد اتصال ضعیف یا تغییر شکل نامطلوب شود. بنابراین اپراتور باید از دستورالعمل تأییدشده استفاده کند و پس از تغییر جنس، قطر یا شرایط تولید، نیاز به تنظیم مجدد را بررسی کند.
ثبت پارامترهای تأییدشده و نتایج آزمون نمونهها میتواند به تکرارپذیری تولید کمک کند. اگر اتصالها در طول زمان کیفیت متفاوتی پیدا کنند، بررسی وضعیت گیرهها، اتصالات الکتریکی، قطعات مصرفی و شرایط تنظیم دستگاه میتواند در شناسایی علت مؤثر باشد. کنترل کیفیت نباید فقط در پایان تولید انجام شود؛ پایش منظم فرایند میتواند از ادامه تولید قطعات معیوب جلوگیری کند.
هزینه خرید و بهرهبرداری دستگاه جوش سر به سر
برای ارزیابی اقتصادی دستگاه، باید فراتر از قیمت اولیه نگاه کرد. مصرف انرژی، سرویسهای دورهای، قطعات مصرفی، زمان توقف خط و هزینه ضایعات از عوامل مؤثر بر هزینه واقعی بهرهبرداری هستند. ممکن است دستگاهی قیمت اولیه پایینتری داشته باشد، اما به تنظیمات دشوار یا توقفهای بیشتری نیاز پیدا کند. در مقابل، پرداخت هزینه بیشتر برای قابلیتهایی که در خط تولید کاربرد ندارند، الزاماً توجیه اقتصادی نخواهد داشت.
بهتر است پیش از خرید، حجم تولید مورد انتظار، تعداد اتصالات در هر شیفت و هزینه احتمالی توقف خط بررسی شود. اگر امکان آزمون دستگاه با نمونه واقعی وجود داشته باشد، میتوان کیفیت اتصال، زمان انجام عملیات و سهولت کار اپراتور را ارزیابی کرد. همچنین شرایط گارانتی، زمان تأمین قطعات و دسترسی به خدمات فنی باید در تصمیم نهایی لحاظ شوند. چنین ارزیابیای تصویر واقعبینانهتری از هزینه مالکیت دستگاه ارائه میدهد.
نکات ایمنی و نگهداری
دستگاه جوش سر به سر ممکن است با جریان الکتریکی بالا، سطوح داغ و نیروهای مکانیکی قابل توجه کار کند. به همین دلیل، نصب باید مطابق دستورالعمل سازنده و الزامات ایمنی محیط صنعتی انجام شود. اپراتور باید آموزش لازم را دریافت کند و هنگام تنظیم گیرهها یا انجام سرویس، دستگاه را در وضعیت ایمن قرار دهد. همچنین استفاده از تجهیزات حفاظت فردی متناسب با عملیات ضروری است.
بازرسی منظم کابلها، اتصالات، گیرهها و اجزای مکانیکی میتواند به شناسایی زودهنگام مشکلات کمک کند. هرگونه صدای غیرعادی، افت عملکرد یا تغییر محسوس در کیفیت اتصال باید بررسی شود. رعایت برنامه نگهداری توصیهشده سازنده و استفاده از قطعات مناسب، احتمال توقف ناگهانی را کاهش میدهد و به حفظ کیفیت تولید کمک میکند.
پرسشهای متداول
۱. دستگاه جوش سر به سر برای چه صنایعی مناسب است؟
این دستگاه در کاربردهایی مانند صنایع مفتولی، تولید سیم و برخی فرایندهای ساخت قطعات فلزی قابل استفاده است. تناسب آن به جنس، ابعاد قطعه و الزامات اتصال بستگی دارد.
۲. آیا هر دستگاه جوش سر به سر برای تمام قطرهای مفتول مناسب است؟
خیر. هر دستگاه محدوده کاری مشخصی دارد. قطر، سطح مقطع و جنس قطعه باید با ظرفیت اعلامشده سازنده مطابقت داشته باشند.
۳. مهمترین عامل در کیفیت جوش سر به سر چیست؟
کیفیت به مجموعهای از عوامل مانند آمادهسازی سطح، همراستایی قطعات، تنظیم پارامترها، فشار و وضعیت تجهیزات وابسته است. هیچ عامل واحدی بهتنهایی کیفیت را تضمین نمیکند.
۴. چگونه از استحکام اتصال اطمینان پیدا کنیم؟
روش ارزیابی به کاربرد نهایی بستگی دارد. بازرسی ظاهری میتواند مفید باشد، اما در بسیاری از کاربردها آزمون مکانیکی یا روش کنترل کیفیت تخصصی نیز لازم است.
۵. پیش از خرید دستگاه جوش سر به سر چه اطلاعاتی باید آماده کنیم؟
جنس و ابعاد قطعه، تیراژ تولید، شرایط کار، استحکام موردنیاز اتصال، برق در دسترس و نیازهای نگهداری باید مشخص شوند تا انتخاب دستگاه دقیقتر انجام شود.
نتیجهگیری
دستگاه جوش سر به سر در بسیاری از فرایندهای صنعتی میتواند به اتصال دو انتهای قطعه و تداوم عملیات تولید کمک کند، اما انتخاب صحیح آن به بررسی دقیق نیازهای فنی وابسته است. جنس و ابعاد قطعه، سیستم گیره، ظرفیت کاری، قابلیت کنترل، کیفیت خدمات پس از فروش و روش ارزیابی اتصال باید در کنار یکدیگر بررسی شوند. بهترین راه برای کاهش ریسک خرید، ارائه نمونه قطعه، دریافت اطلاعات فنی مستند و بررسی عملکرد دستگاه در شرایط واقعی است. با انتخاب متناسب تجهیزات و اجرای برنامه کنترل کیفیت، میتوان احتمال ضایعات و توقف خط را کاهش داد و پایداری فرایند تولید را بهبود بخشید.